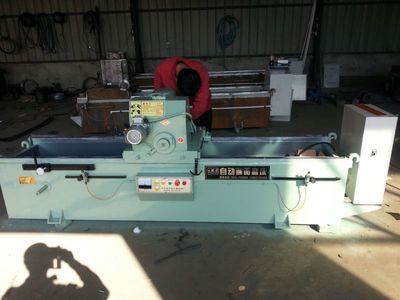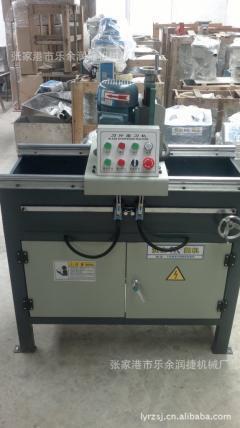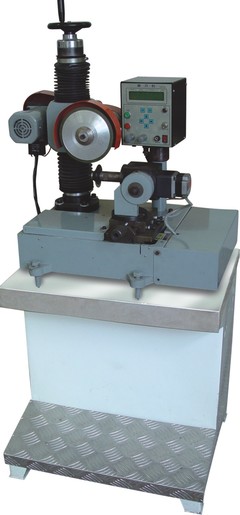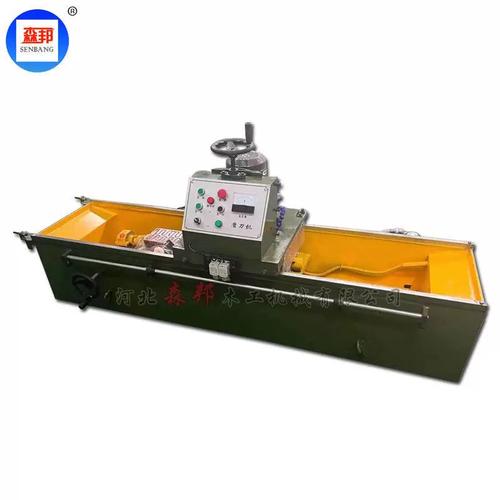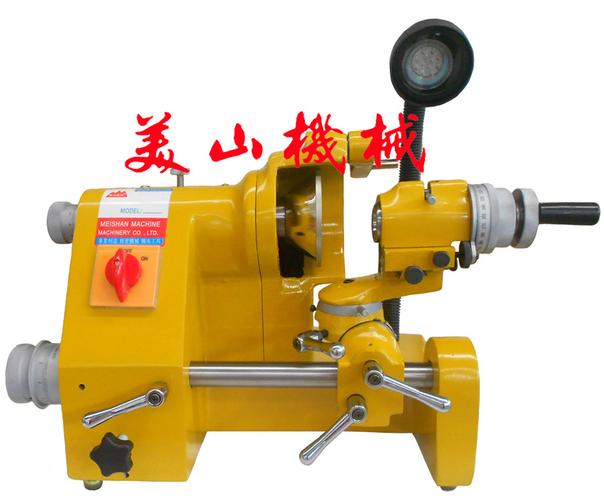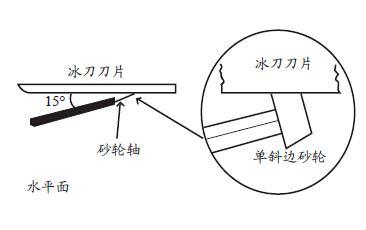
一、引言\n短道速滑冰刀的性能直接关系到运动员的滑行速度与安全,其刃口几何精度(刃角、槽深、刃面粗糙度)对冰面抓地力和蹬冰效率有决定性影响。传统人工磨刀依赖技师经验,存在一致性差、效率低、易损伤冰刀等问题。为此,本文提出一种基于数控技术的短道速滑冰刀槽刃自动磨刀机设计方案,旨在实现高精度、高效率、可重复的自动化磨削。\n\n## 二、总体方案设计\n该磨刀机由机械本体、数控系统、磨削单元、夹具单元、冷却与除尘单元、人机交互界面组成。整体采用龙门式结构,保证刚度与热稳定性。设计目标:磨削精度±0.01 mm,表面粗糙度Ra≤0.4 μm,单刃磨削时间≤3 min,适配主流短道冰刀(如Bont、Maple、Viking等)的槽刃形状。\n\n## 三、机械结构设计\n### 3.1 床身与进给机构\n床身采用花岗岩或铸铁减振结构。X轴(纵向)和Y轴(横向)采用精密直线导轨与滚珠丝杠,由伺服电机驱动,重复定位精度±0.005 mm。Z轴(垂直进给)采用高刚性滚柱导轨,配平衡气缸。\n\n### 3.2 磨削主轴\n主轴采用高速电主轴(最高转速12,000 rpm),功率1.5 kW,配ER11夹头。磨削工具选用CBN(立方氮化硼)槽型砂轮或金刚石磨头,针对冰刀高硬度不锈钢(HRC 55-62)实现高效精磨。主轴配备气动或液压微进给机构,实现磨削深度0.005 mm级调节。\n\n### 3.3 夹具与定位\n专用夹具采用一面两销定位,底面以冰刀刀托定位,侧面以刀身基准面夹紧。夹具内置压力传感器,实时监测夹紧力(设定20-50 N),防止冰刀变形。夹具可快换,适应不同长度(165-185 mm)冰刀。\n\n## 四、数控系统设计\n采用工业PC+运动控制卡架构,基于Linux CNC或自研嵌入式平台。伺服驱动采用EtherCAT总线,实现多轴同步插补。数控系统功能包括:\n- 槽刃轮廓自动生成:输入冰刀型号(刃角、槽深、刃宽),自动生成磨削轨迹。\n- 在线测量补偿:集成激光位移传感器,实时检测砂轮磨损与冰刀尺寸,自动补偿进给量。\n- 磨削参数库:存储不同冰刀材质与槽型对应的砂轮线速度、进给速度、磨削深度等工艺参数。\n\n## 五、冷却与除尘\n采用微量润滑(MQL)系统,对磨削区喷射环保型切削液,同时配备旋风除尘器收集磨屑。主轴周围设负压吸尘罩,保证工作环境清洁。\n\n## 六、人机交互与安全\n配备10英寸触摸屏,图形化界面显示冰刀三维模型、磨削路径与实时状态。操作流程:选择冰刀型号→装夹→自动对刀→启动磨削→完成取刀。安全设计包括:全封闭防护罩、开门断电联锁、急停按钮、超温报警。\n\n## 七、精度验证与结论\n通过激光干涉仪与表面粗糙度仪测试,样机重复定位精度达±0.008 mm,磨削后冰刀刃口轮廓误差≤0.02 mm,粗糙度Ra 0.3 μm。方案可行,可显著提升冰刀维护效率与质量一致性,适用于专业运动队与冰刀服务商。
更新时间:2026-10-25 00:42:55
如若转载,请注明出处:http://www.yfufs.com/product/48.html